


از سه نفر بپرسید که "آبکاری یک توپی چرخ" شامل چه چیزی است و سه پاسخ متفاوت دریافت خواهید کرد. بازسازی کننده ممکن است به معنای آبکاری انتخابی برای بازگرداندن دوک فرسوده به اندازه باشد. ممکن است منظور صاحب مغازه فرستادن محفظه های زنگ زده برای یک لایه روی تازه باشد. خریدار قطعات ممکن است به سادگی به معنای مجموعه توپی باشد که از قبل پوشش داده شده و آماده فشار دادن است. هر سه مشروع هستند، و در یک نقطه به هم می رسند: یک پوشش باید نمک جاده را از فولاد دور نگه دارد، بدون اینکه تلورانس هایی را که باعث می شود چرخ درست کار کند، حفظ کند.
ما زمان زیادی را صرف ساخت مجموعههای توپی چرخ کردهایم، بنابراین تمایل داریم که آبکاری را بهعنوان یک پنجره فرآیندی بهجای یک افزودنی آرایشی تلقی کنیم. یادداشت های زیر نحوه فکر ما در مورد آن است و اگر ما خریدار آن بودیم، می خواهیم بدانیم.
مجموعه هاب مجموعه ای از سطوح با کارهای بسیار متفاوت است. فلنج چرخ و روتور ترمز را حمل می کند. محفظه یاتاقان را نگه می دارد. ناودانی ها همه چیز را به هم می چسبانند. در اکثر واحدهای مدرن، یک حلقه رمزگذار مغناطیسی یا یک پنجره حسگر دادههای سرعت چرخ را به ماژول ABS میرساند. آبکاری چندین سطح از این سطوح را لمس می کند، و هدف تقریباً همیشه یکسان است: سدی که از آب نمک زمستانی، شن و سال ها چرخه گرما جان سالم به در می برد.
این مزیت در بدنه های ریخته گری یا آهنگری و روی سخت افزارهای در معرض به راحتی قابل مشاهده است. خوردگی معمولاً از لبهها، تخلخل و رنگ خرد شده شروع میشود، سپس در زیر پوشش اطراف میخزد. یک لایه روی که به درستی اعمال می شود، شروع آن را به تاخیر می اندازد و پس از شروع گسترش را کند می کند. گل میخ ها و پیچ و مهره های نصب حتی بیشتر می شوند، زیرا یک مهره گرد و زنگ زده یک مشکل کنار جاده است تا یک مشکل کارگاهی.
به همان اندازه مهم این است که بدانید کدام سطوح باید خارج از حمام باشند:
تمایزی که بیش از همه مهم است، الکترولیتی در مقابل غیرالکترولیتی است. آبکاری روی از جریان استفاده می کند و هیدروژن را در سطح قطعه تولید می کند. پوششهای دیپ اسپین و کتهای الکترونیکی این کار را نمیکنند. در قطعات با سختی بالا مانند گل میخ ها و دوک های خاص، این تفاوت واحد تعیین می کند که آیا پخت پس از صفحه اجباری است یا اینکه آیا شیمی متفاوت از ابتدا منطقی تر است.
جدول زیر تکمیلهایی را که اغلب روی اجزای هاب میبینیم خلاصه میکند. اعداد و ارقام محدودههای صنعت بالگرد برای کمک به مکالمات اولیه هستند، نه مشخصاتی برای بخش خاصی.
| پایان | ضخامت معمولی | پارک بال نمک اسپری (ASTM B117) | جایی که روی یک هاب قرار می گیرد |
|---|---|---|---|
| روی قلیایی با غیرفعال سازی | 8-12 میکرون | 300-500 ساعت تا زنگ قرمز | بدنه های ریخته گری یا آهنگری، مجموعه های عمومی پس از فروش |
| اسید روی (کلرید) | 5-10 میکرون | 150-300 ساعت | فلنج های فولادی کم کربن روشن که پوشش آن بیش از مقاومت در برابر خوردگی شدید اهمیت دارد |
| روی نیکل (12-15٪ نیکل) | 8-15 میکرون | 700-1000 ساعت | دوک ها و هاب ها در بازارهای کمربند نمکی سنگین فروخته می شوند |
| زینک-فلیک دیپ اسپین | 8-12 میکرون | 500-1000 ساعت | گل میخ ها و اتصال دهنده ها و قطعاتی که شکنندگی هیدروژن در آنها نگران کننده است |
| کت الکترونیکی یا کت پودری | 20-60 میکرون | وابسته به سیستم | ظاهر بیرونی محفظه، با سطوح کنترل شده پوشانده شده است |
یک پوشش بادوام بیشتر آماده سازی است. از شستشو صرفنظر کنید، یا یک فیلم روغن کشی را در داخل یک سوراخ کور بگذارید، بهترین ترکیب شیمیایی حمام همچنان تاول خواهد زد. یک خط معمولی به این صورت اجرا می شود:
ماسک کردن مرحله ای است که بی سر و صدا تصمیم می گیرد که آیا قطعه کار می کند یا خیر. دوشاخهای که نیم میلیمتر جابهجا میشود، میتواند یک حلقه نازک رسوب بر روی صندلی یاتاقان باقی بگذارد و آن حلقه برای تغییر نیروی فشار کافی است. برای نگاهی دقیق تر به نحوه کار با این سطوح در تولید، یادداشت های ما در این مورد است عملیات سطحی در تولید مونتاژ هاب وارد جزئیات بیشتر شوید
ناودانیهای با استحکام بالا و دوکهای سختشده، هیدروژن را در طول آبکاری الکترولیتی جذب میکنند و میتوانند ساعتها یا روزها بعد، گاهی بدون هیچ باری روی قطعه، ترک بخورند. پخت امدادی در یک پنجره مشخص پس از آبکاری کنترل استاندارد است. در مواردی که خطر زیاد است، یک پوشش غیر الکترولیتی روی پوسته به جای مدیریت مشکل، آن را برطرف می کند.
ده میکرون در هر ضلع به معنای قطر بیست میکرون است. روی محفظه یاتاقان که تفاوت بین تداخل مناسب و موردی است که در حین نصب محفظه میچرخد یا ترک میخورد. هرگونه پوشش روی سوراخ باید یک تصمیم عمدی با تحمل کششی در پشت آن باشد.
حلقه های رمزگذار و پنجره های حسگر نابخشودنی هستند. یک رسوب سرگردان در مسیر مغناطیسی، یا آبکاری که شکاف سنسور را پر می کند، می تواند یک سیگنال نامنظم سرعت چرخ ایجاد کند که شبیه یک خطای ABS است و هرگز به روکش ردیابی نمی شود.
سطح براق، حداقل تا اولین زمستان، تخلخل، لپها و خراشها را به خوبی پنهان میکند. شروع خوردگی زیر یک پوشش خوب بیشتر از خوردگی روی فولاد لخت گسترش می یابد، بنابراین کیفیت زیرلایه همچنان سقف عملکرد پوشش را تعیین می کند.
جغرافیا بیشتر کار را در اینجا انجام می دهد. قطبی که عمر خود را در میشیگان، انتاریو یا شمال شرقی ایالات متحده می گذراند، کلرید بسیار بیشتری نسبت به یک مرکز در آریزونا می بیند و مشخصات پوشش باید منعکس کننده آن باشد. بار به همان اندازه اهمیت دارد: یک هاب جلوی وانت نیم تنی و یک هاب کامیون یک تنی می توانند یک خانواده پایانی مشترک داشته باشند و به دلیل سختی و ضخامت بخش، به برنامه های پیش تصفیه و پخت متفاوتی نیاز دارند.
برای کاربردهای کامیون های سبک و SUV در جلو، یک هاب پنج یا شش لنگه با یک لایه روی با ضخامت متوسط معمولاً هزینه را با عمر مفید متعادل می کند. واحدهای چهار لنگه جلویی به سبک تویوتا، مانند مجموعهای که برنامههای 4Runner، FJ Cruiser و Tacoma را پوشش میدهد، نمونه خوبی از بخشی هستند که در آن سوراخهای ماسکدار و صفحه فلنج تمیز بیش از چند میکرون رسوب اضافی اهمیت دارند.
 مونتاژ توپی و بلبرینگ چرخ جلو HANHUB 515040 مونتاژ جلو چهار شاخه برای 4Runner، FJ Cruiser، Tacoma، GX460 و GX470. زمانی که صورت های فلنج تمیز و سوراخ های نقاب دار مهم هستند، مهم است. مشاهده محصول →
مجموعه های هاب عقب سزاوار گفتگوی خاص خود هستند. در بسیاری از واحدهای سری 512، انکودر در سمت فلنج قرار دارد، بنابراین سوال پوشش کمتر در مورد ضخامت است و بیشتر در مورد تمیز نگه داشتن مسیر مغناطیسی از طریق تمیز کردن، آبکاری و غیرفعال کردن است. یک واحد عقب که چکهای نیمکتی را پشت سر میگذارد و سپس کد سنسور سرعت را میفرستد، تقریباً همیشه یک مشکل پوشاندن است، نه مشکل بلبرینگ.
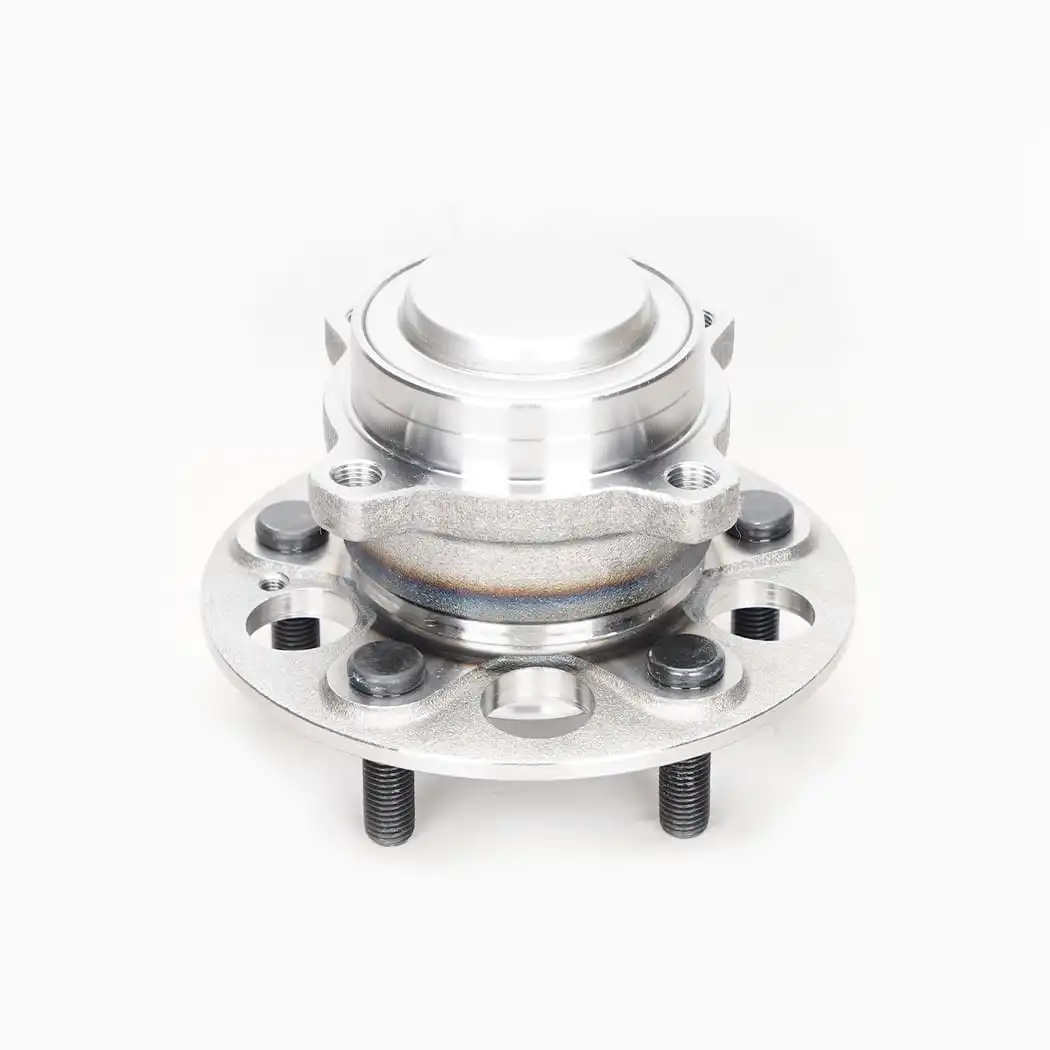 HANHUB 512633 توپی چرخ عقب و مجموعه بلبرینگ مجموعه عقب ABS پنج لنگه برای CR-V 2017-2020، مناسب برای کاربردهای عقب که تمیزی سمت رمزگذار و پوشش مناسب بسیار مهم است. مشاهده محصول →
وانت های سنگین و کامیون های شاسی کابین در انتهای دیگر قرار دارند. واحدهای هشت و ده لنگه بار چرخهای بالاتر، ناودانیهای ضخیمتر و سطح ماشینکاری شده بیشتری را حمل میکنند، که مشخصات را به سمت نیکل روی یا سیستم ورقهای روی بهعلاوه پخت تسکیندهنده سوق میدهد. واحدهایی که برای کاربردهای F-450 و F-550 Super Duty ساخته شدهاند، نمونهای از این گروه هستند، جایی که تصمیم آبکاری واقعاً یک تصمیم دوام است.
 مونتاژ توپی و بلبرینگ چرخ جلو HANHUB 515083 مونتاژ جلوی ده لنگه برای 2005-2010 F-450 و F-550 Super Duty، مربوط به کاربردهای سنگین که در آن دوام آبکاری یک نگرانی کلیدی است. مشاهده محصول →
اگر شما یک تامین کننده واجد شرایط هستید، چند سوال بیشتر از یک بروشور به شما می گوید:
پاسخ خود ما با این واقعیت شروع می شود که خود هاب با ابزار، بسته بندی و آزمایشگاه آزمایشی در زیر یک سقف ساخته شده است، به همین دلیل است که می توانیم به جای مذاکره با آن، یک پنجره آبکاری را محکم نگه داریم. می توانید تنظیمات را در ما ببینید صفحه کارخانه . برای مشتریان آمریکای شمالی، سهام و خدمات از طریق شرکت توزیع مرتبط ما در نووی، میشیگان انجام میشود، جایی که اغلب سوالات مربوط به آبکاری به پاسخهای عملی در مورد زمان تحویل و پالتهای مخلوط تبدیل میشوند.
آبکاری توپی چرخ یک مرحله تزئینی نیست که در انتهای خط تولید پیچ شود. این یک فرآیند کنترلشده است که از فولاد در بدترین شرایطی که یک وسیله نقلیه با آن مواجه میشود محافظت میکند و تنها زمانی کار میکند که پوشش، ضخامت، پخت و بازرسی همگی با یکدیگر موافق باشند. آن چهار را در ردیف قرار دهید و پوشش در پسزمینه محو میشود، این دقیقاً همان کاری است که یک روکش خوب باید انجام دهد.
• ADD: 42705 خیابان گراند ریور ، سوئیت 201 ، نووی. میشیگان 48375 ، ایالات متحده.
© Copyright 2017 Hangzhou Hanji Auto Parts.co. ، Ltd. All Rights Reserved. تولید کننده واحد توپی چرخ $ $


